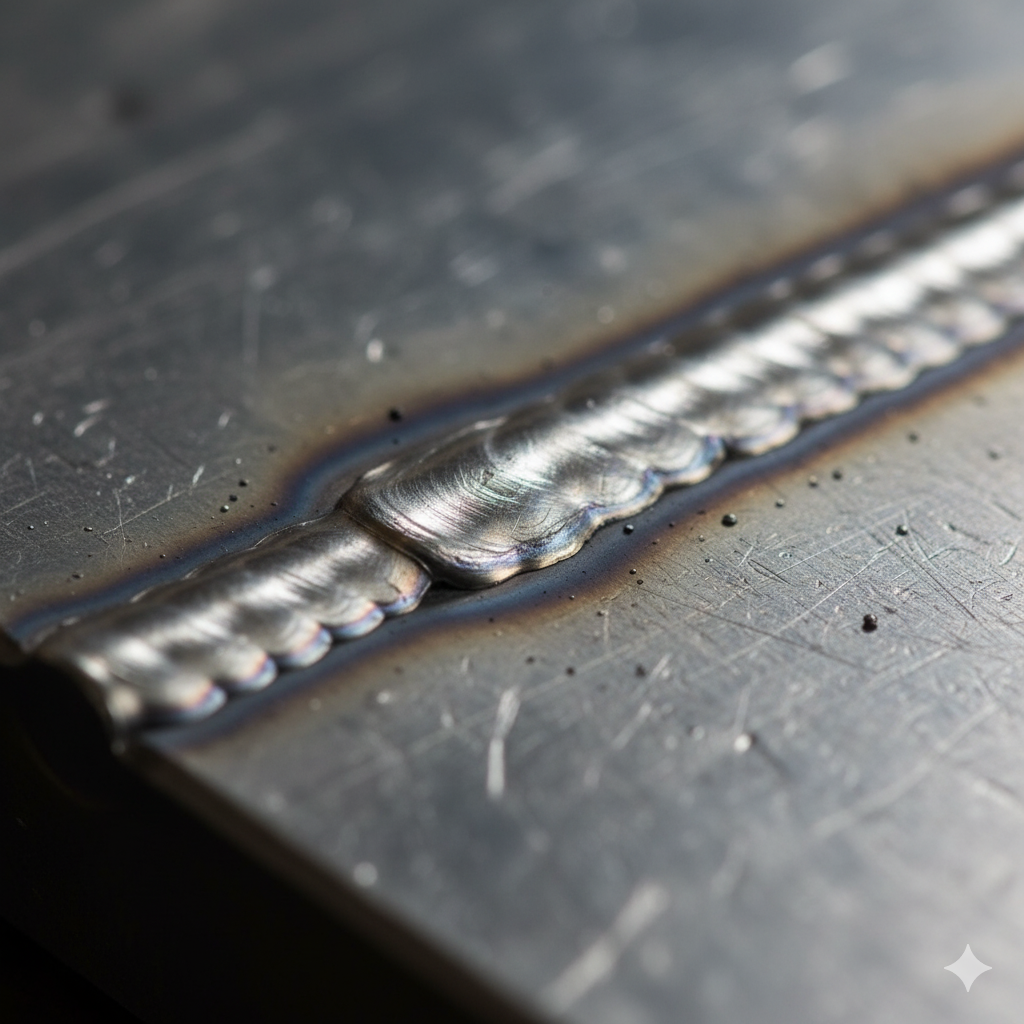
では、現場においてオーバーラップを確実に予防し、発生してしまった場合には母材を痛化させずにどう是正すべきか。具体的なパラメータ改善策と手直しプロトコルを整理します。
1. 施工条件による溶接欠陥の防止策
- 適正電流・適正電圧への見直し:板厚に対して電流が低すぎる場合は、10〜15%程度段階的に電流を上げます。半自動炭酸ガスアーク溶接(CO2溶接)であれば、ワイヤ径1.2mm・下向き水平すみ肉において、電流200〜230A、アーク電圧23〜25Vの範囲で、ビード先端のアーク直下に常に健全な掘り込みが維持される領域を死守します。
- 運棒速度(トラベルスピード)の適正化:溶融池の先端(フロントエッジ)が常にトーチの中心の直下、あるいはアークが母材を先行して穿つ位置関係をキープします。プールがアークを追い越して先行し始めたら、運棒速度が遅すぎる明確なシグナルです。スピードを上げ、プール幅を適正に絞り込みます。
- トーチ角度の保持:進行方向に対して後退角10〜15度程度を維持し、アーク力で溶融金属を後方へと押し流す推進力を利用します。寝かせすぎず、狙い位置をルート部から母材開正面へと正確に照射し続けます。
2. 正しいグラインダー手直し手順
外観検査でオーバーラップが検出された場合、以下のステップで機械的切削を行います。
- マーカーによる欠陥範囲の特定:浸透探傷液(カラーチェック)をビード止端部に塗布・洗浄し、ノッチがどの深さ・長さまで入り込んでいるかを可視化してチョーク等でマーキングします。
- 荒削り(重なり部の除去):粒度#36〜#46程度のオフセット砥石付きディスクグラインダーを用い、母材表面に対して砥石を鋭角(15〜20度)に当てます。母材を削らないようビード側から慎重にアプローチし、覆い被さった余剰金属のみを削り落とします。
- 平滑仕上げ(R付けモディフィケーション):フラップディスクやベベルディスク(#80〜#120)に切り替え、ノッチ跡が完全に消失するまで削り込みます。日本溶接協会の疲労設計指針に準じ、ビード止端部と母材の接合ラインが曲率半径R=1mm以上(望ましくはR3mm)のなだらかな円弧を描くよう、止端角を135度以上の鈍角へ整形します。
- 非破壊検査による最終確認:再度PT(浸透探傷)を行い、削り落とした止端部にクラック状の指示模様が出ないことを確認します。
- 肉薄化時の再溶接措置:もしグラインダー切削によって母材厚が公称板厚のマイナス許容値(通常は板厚の5%または0.5mm以内)を超えてしまった場合は、TIG溶接等で入熱をコントロールしながら低電流で溶加棒を差し、再肉盛りした上で再度研削してフィニッシュします。

